开模注塑定制塑料制品加工指南 尼龙、ABS壳与PVC配件
在当今制造业中,塑料制品凭借其轻质、耐用、易成型和成本可控等优势,已渗透到电子、汽车、家电、医疗及日用消费品等各个领域。对于需要非标件、特殊结构或小批量到大批量生产的客户而言,开模注塑定制塑料制品加工成为不可或缺的一环。本文将围绕开模注塑、尼龙制品、ABS壳、PVC配件等关键词,系统介绍定制流程、材料特性及选材建议,帮助您更好地完成塑料件定制项目。
一、开模注塑定制的基本流程
开模注塑(即模具注塑)是指根据产品图纸或样品,设计并制造一套专用的注塑模具,然后通过注塑机将熔融塑料注入模腔,冷却定型后得到成品。定制流程通常包括:
- 需求沟通与图纸确认:客户提供3D图纸(如STEP、IGES格式)或样品,明确材质、颜色、表面处理、年用量等要求。
- 模具设计与报价:工程师评估结构合理性,确定分型面、浇口位置、顶出系统及冷却系统,并给出模具费用和单件报价。
- 开模与试模:模具加工完成后进行试模,检查外观、尺寸和装配性能,必要时修模。
- 批量注塑生产:试模合格后进入稳定生产,可提供全检或抽检,并支持后续组装、丝印、超声波焊接等后处理。
对于尼龙制品、ABS壳、PVC配件等具体产品,需在开模前期充分考虑材料的收缩率、吸湿性和成型温度,否则易出现尺寸偏差或表面缺陷。
二、常见定制塑料材料及其应用
不同用途的塑料件需要选择匹配的材料。以下重点介绍尼龙、ABS和PVC。
1. 尼龙制品(PA6、PA66、PA12等)
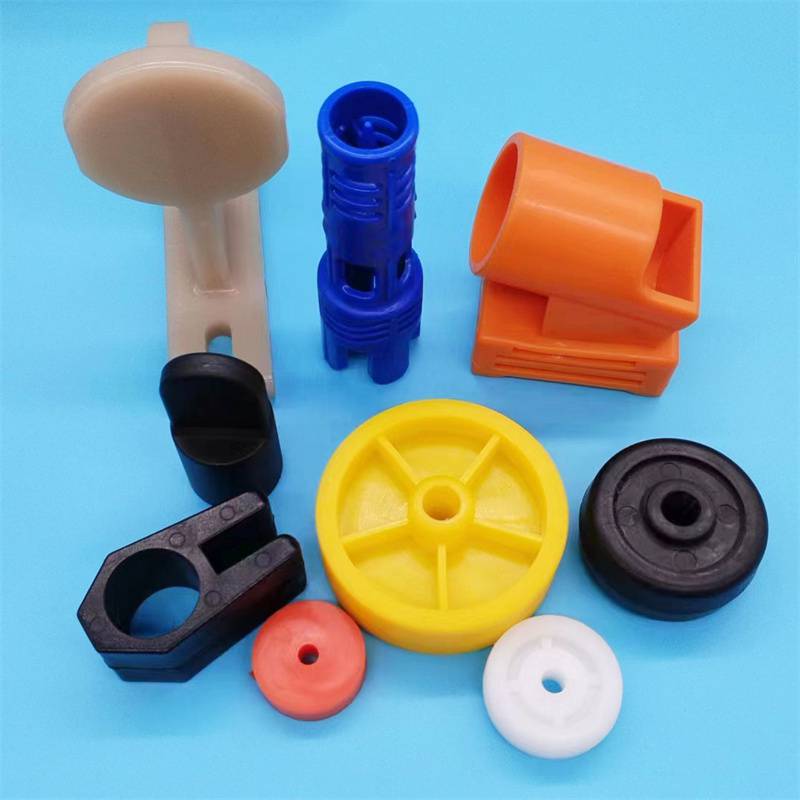
尼龙(聚酰胺)具有优异的耐磨性、抗冲击性和耐化学腐蚀性,同时摩擦系数低,适合制作齿轮、轴承、滑轮、卡扣、扎带等传动或受力部件。注塑级尼龙吸水率较高,成型后尺寸变化较大,因此模具设计时需预留收缩余量,并建议在加工后进行调湿处理。添加玻纤(如PA6+30%GF)可显著提高刚性和耐热性,用于汽车发动机周边零件或电动工具外壳。
2. ABS壳(丙烯腈-丁二烯-苯乙烯共聚物)
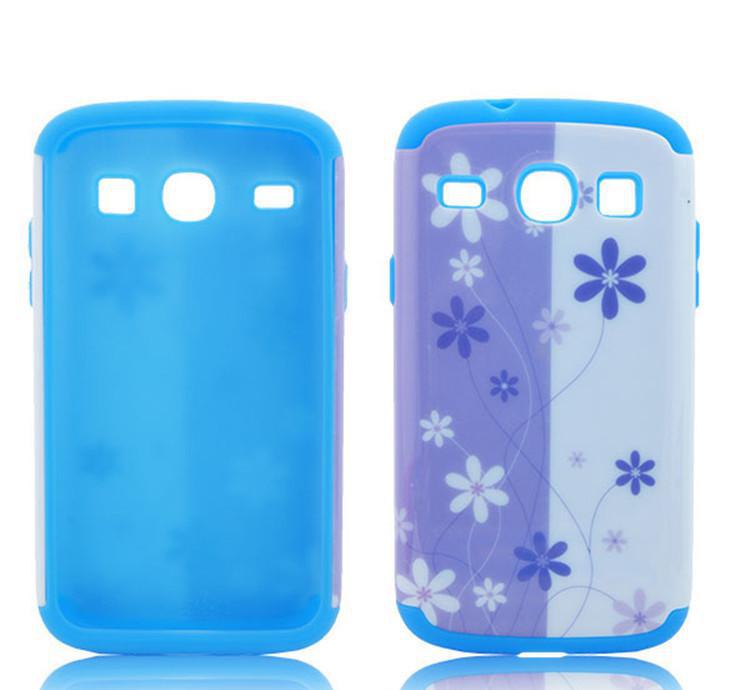
ABS是制作电子电器外壳、玩具、家用电器面板、汽车内饰件的理想材料。它表面光泽好、易电镀和喷涂、抗冲击强度高,且流动性优于尼龙和PVC,便于成型薄壁或复杂结构。对于需要对上述ABS壳进行开模注塑定制时,需注意模具排气,避免出现烧焦或气纹。如果需要阻燃或耐候性能,可选用阻燃ABS或ASA替代。
3. PVC配件(聚氯乙烯)
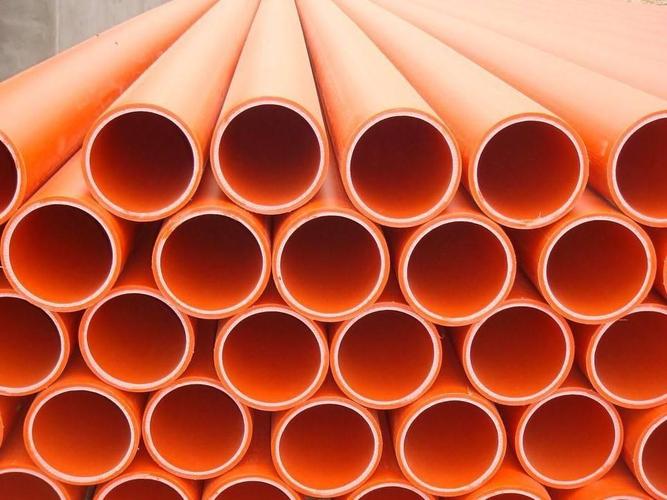
PVC分为软质和硬质两类。硬质PVC(UPVC)常用作水管接头、阀门、建筑型材、电气线槽等;软质PVC(添加增塑剂)则用于密封条、软管、电缆护套、把手包胶等。注塑PVC时需严格控制料温和模具温度,防止分解产生氯化氢腐蚀模具。PVC配件常要求耐酸碱、绝缘或食品级认证,定制时应确认配方是否符合相应标准。
三、定制选材与结构设计要点
- 明确使用环境:户外应用需抗UV(可选ASA或PC/ABS),接触油脂或化学品则优先尼龙或PVDF。
- 考虑装配公差:ABS壳与内部PCB、卡扣的配合间隙通常取0.2-0.5mm,尼龙件因吸湿膨胀,间隙可适当放大。
- 壁厚均匀:一般1.5-3.0mm,过厚易缩孔,过薄则填充困难。
- 避免尖角:采用R角过渡,减少应力集中,提高模具寿命和产品强度。
- 脱模斜度:建议1°-2°,表面皮纹越粗,斜度越大。
四、如何选择可靠的定制加工商
开模注塑属于典型的非标定制服务,建议从以下维度考察供应商:
- 是否具备自主模具车间和注塑机(如50T-800T),可试模打样;
- 有无尼龙、ABS、PVC等材料的成熟加工经验,并提供类似案例;
- 是否能提供从图纸评审、DFM分析到批量生产、组装测试的全流程服务;
- 品质管控是否包含首件检测、尺寸报告和材料证明。
无论是精密尼龙功能件、外观要求高的ABS壳,还是耐腐蚀的PVC配件,开模注塑定制都能帮助您实现设计意图并控制成本。建议尽早与工程人员沟通选材和模具方案,必要时先进行小批量试产验证,以降低开模风险和后期修改成本。
如若转载,请注明出处:http://www.dgyiyongli.com/product/40.html
更新时间:2026-10-30 09:27:10